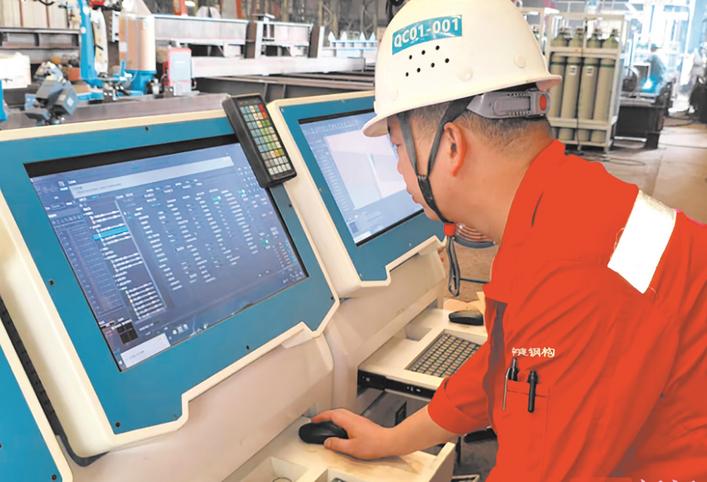
楚天都市报极目新闻讯(记者马清妮 通讯员徐应恒)激光切割头顺着钢板精确游走,机器人焊臂沿焊缝匀速转动,智能喷涂线在轨道上往来穿梭……这是中建钢构武汉厂生产车间内近日的一幕。自2025年初批量投用智能设备以来,工厂近三分之一的人工焊位由机器人替代,车间作业环境显著改善。
机器人作业稳定、焊缝成型均匀,一致性优于手工焊,但设备无法自主识别异常,一旦参数或前置条件出错,极易造成批量缺陷。该生产车间质量组组长李威常年深耕焊缝检验,在他看来,智能化既是提质利好,也带来全新考验。
构件进入机器人工作站后,装配、坡口等前置偏差会被直接复刻。
为此,生产车间确立三条质量铁规:焊前做好前置核查,核对来料、构件组对尺寸,将上游缺陷拦截在焊接前;落实首件检验制度,换料、换构件必须先焊接试板,排查工艺参数波动;焊后严把验收关口,全数开展外观检查,通过检测数据追溯质量隐患。
焊前设防,源头控险。构件上线前,要先过李威这三道关:料对不对、装得准不准、参数合不合。
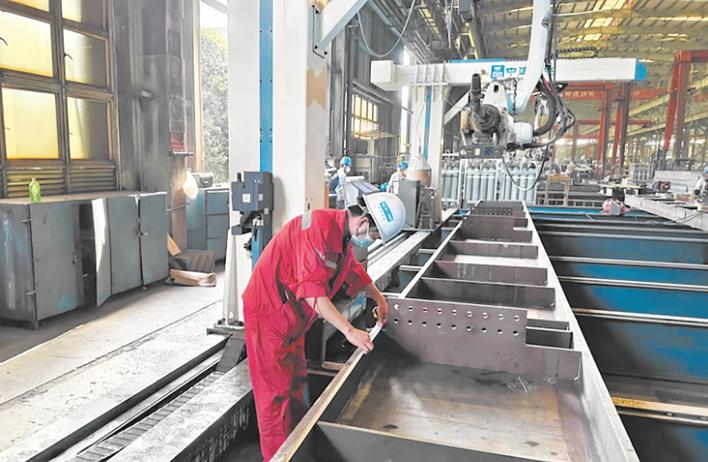
塞尺,是李威用得最勤的工具。一次复核中,他量出一条主焊缝的装配间隙比工艺要求大了1.5毫米,还不到一根火柴棍粗。就为这1.5毫米,他当即叫来班组现场校正,复测合格了,才在流转卡上签字放行。
有人觉得小题大做,李威不这么看:机器人只会照单干活,装配差一点,焊缝就跟着差一点,它自己不会拐弯。车间统计过,近一半的焊接缺陷,根源都在焊前。所以他宁可让产线短时停一停,也不放一个问题件进焊机。
首件核验,盯紧变数。换焊丝、换导电嘴,甚至重新装夹,在焊接行当里都算“变化点”。每一次变化,机器都不会自己适应,得先焊一块试板验证。
进行首件核验时,李威会调出机器人的电流、电压曲线,跟历史记录一笔一笔比对。一次比对数据时,他发现参数有波动,当即停机,检查导电嘴和送丝管,重新装夹后再焊试板,结果焊缝偏了3毫米,差不多小半个指甲盖。
他重新标定设备,又焊一块,合格了,产线才恢复运转,整个过程完整记录在首件检验台账里。机器不会喊停,工况变了也不会报警,这道变化关,只能靠人盯。
焊后守关,数据说话。焊接工序收官,质量核验才刚刚开始。对照相应标准和项目文件,量余高、查咬边、测焊脚尺寸。
查出缺陷不能随手一补了事:先做标记,再分析原因,定好返修方案,修完还要复检。“同一个位置最多返修两次,再修就得走专项审批;同类缺陷反复出现,就要回头从工艺上根治。”李威说。
逐渐,李威手里的工具也换了:从纸笔记录,换成焊接曲线、缺陷台账和工位排名。哪台设备爱出问题、哪类缺陷在哪道工序高发,数据一拉就清楚。
机器人没有让检验变得多余,反而让李威这样的“质量人”更重要了——它的一致性来自规则的严谨,而制定规则、守护规则、解读数据的,始终是人。焊接质量从“凭手感”变成“靠规则”,这根弦,得由人来绷紧。
如今,中建钢构武汉厂机器人焊接,相较人工一次合格率提升30%、整改量同比减少55%——这组数字,是上述“铁规矩”最直接的生动注脚。